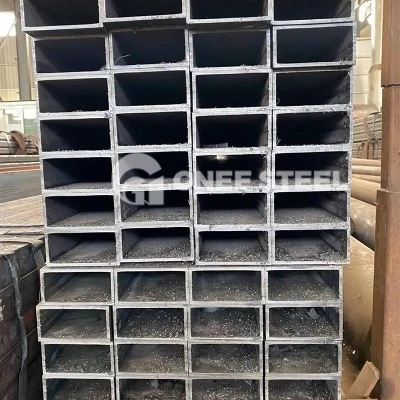
دقت قطر بیرونی لوله مربع نورد گرم به صورت انسانی تعیین می شود و نتیجه به مشتری بستگی دارد، بسته به نیاز مشتری برای قطر خارجی لوله بدون درز، عملکرد و دقت تجهیزات اندازه گیری لوله فولادی و سیستم فرآیند اندازه گیری لوله فولادی
روش اندازه گیری لوله مربع نورد گرم عامل مهمی در تعیین تحمل قطر خارجی لوله فولادی است. اندازه نورد طولی لوله مربع نورد گرم، دقت OD لوله فولادی می تواند تا حدود 1٪ باشد، در حالی که اندازه نورد مورب لوله بدون درز دقت OD بالا، تا 0.5%.

تأثیر سیستم فرآیند بر درجه قطر بیرونی لوله فولادی عمدتاً توسط دمای نورد دستگاه اندازهگیری لوله فولادی و پایداری دما تعیین میشود. دمای نورد لوله فولادی بالا است، پس از نورد گرم لوله مربعی انقباض بزرگ است، اغلب آسان به تجاوز از قطر بیرونی لوله فولادی برای تولید انحراف منفی است. در مقابل، دمای نورد پایین است، ممکن است از انحراف مثبت فراتر رود و پایین تر شود. بنابراین، با توجه به اندازه گیری مشخصات اندازه لوله مربع نورد گرم، درجه لوله فولادی، و همچنین شرایط دما و سایش ابزار برای تنظیم مداوم آسیاب لوله فولادی.
در فرآیند تولید واقعی، لوله مربع نورد گرم تعدادی مشکلات وجود دارد: انحراف ایجاد شده در فرآیند سوراخ کردن دستگاه سوراخ، دقت و ساختار ساخت تجهیزات، نصب و تنظیم خط تجهیزات، فرآیند گرمایش بیلت، بیلت. تحت مواد، تاثیر دقت ابزار، استفاده از آسیاب لوله اتوماتیک.